Robotica e intelligenza artificiale nella verniciatura industriale: come cambiano processi e competenze
La verniciatura industriale sta affrontando una trasformazione che coinvolge tecnologie, organizzazione produttiva e competenze delle persone.
Da un lato, le aziende manifatturiere richiedono finiture sempre più personalizzate, tempi di risposta rapidi e standard qualitativi costanti. Dall’altro, chi esegue i trattamenti superficiali deve gestire una crescente varietà di articoli, geometrie, materiali e colori, spesso con lotti di produzione contenuti.
In questo scenario, robotica e intelligenza artificiale applicate alla verniciatura possono offrire nuove opportunità per rendere i processi più flessibili, controllabili e ripetibili.
Il loro ruolo, però, non si esaurisce nell’automatizzare il movimento di una pistola a spruzzo. La vera sfida consiste nel mettere in relazione il componente da verniciare, il ciclo applicativo, i parametri di processo e l’esperienza degli operatori.
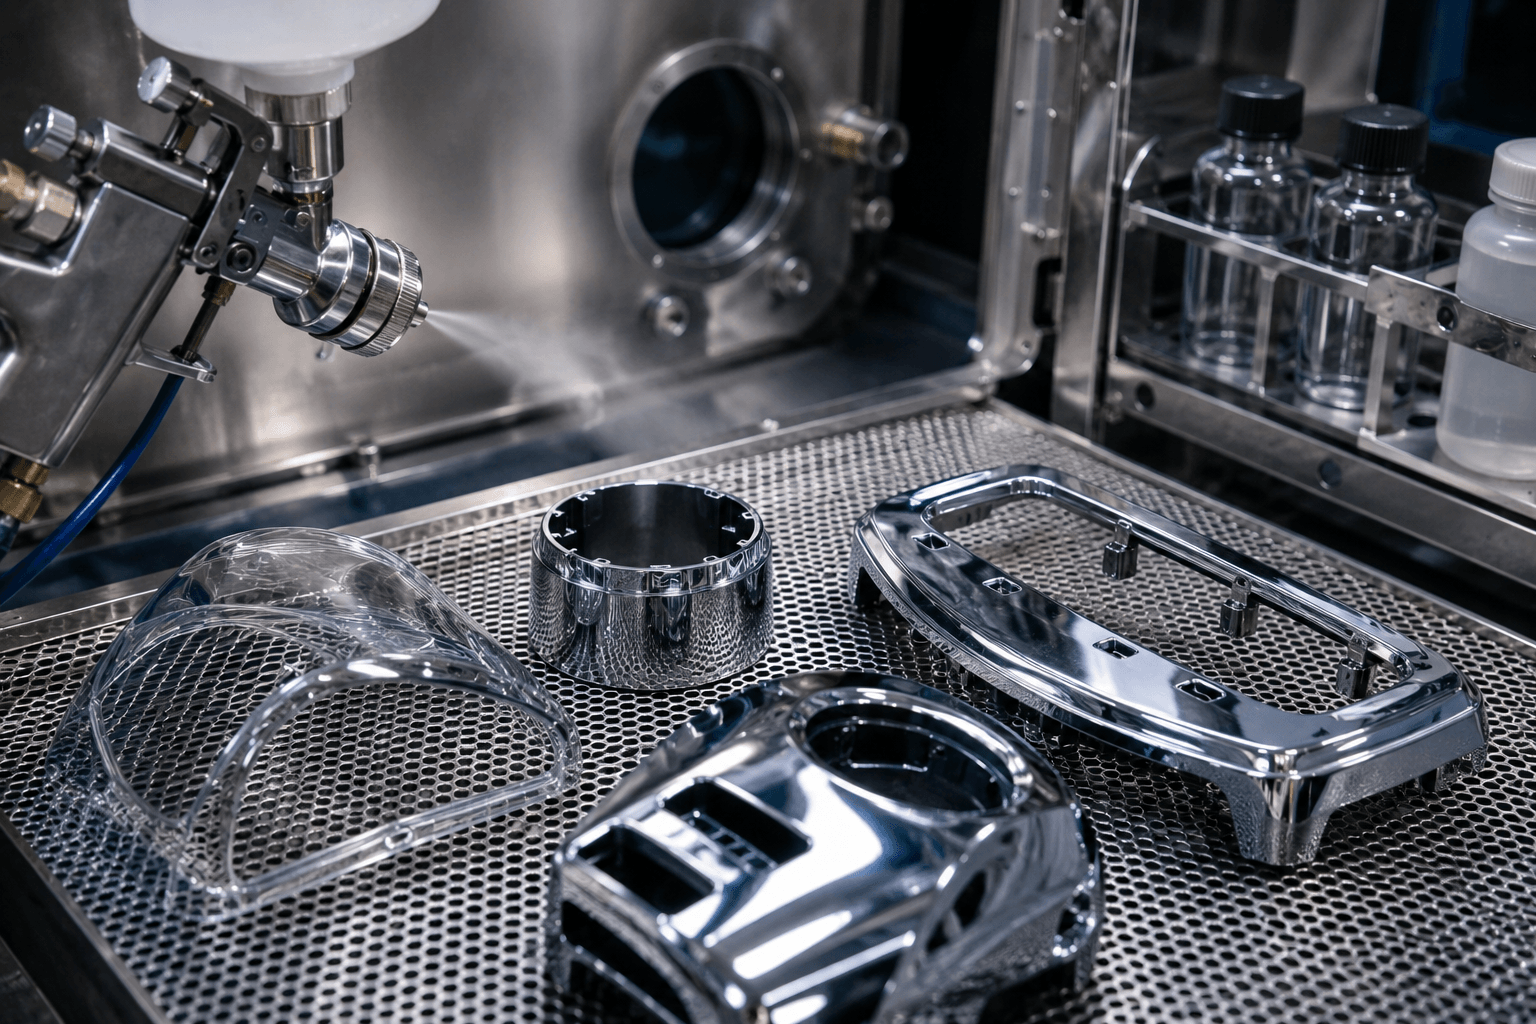
Per una realtà che si occupa di verniciatura industriale a liquido e metallizzazione in alto vuoto, questo significa interrogarsi su come le nuove tecnologie possano affiancare le competenze già presenti in azienda, migliorando la gestione di lavorazioni differenti tra loro.
Perché si parla sempre di più di robotica nella verniciatura industriale?
L’automazione non è una novità nel settore dei trattamenti superficiali. Da tempo, linee automatiche e sistemi programmabili vengono utilizzati per applicare vernici e rivestimenti su produzioni ripetitive.
Quello che sta cambiando è il contesto in cui queste tecnologie devono operare.
In passato, molti impianti automatizzati venivano progettati per lavorare grandi quantità di pezzi simili, mantenendo a lungo gli stessi parametri di produzione. Oggi, anche nella verniciatura conto terzi, è frequente dover alternare:
- componenti con forme e dimensioni differenti;
- substrati in plastica, vetro o metallo;
- colori e finiture personalizzate;
- quantità variabili da una commessa all’altra;
- requisiti estetici e funzionali specifici;
- tempi di consegna sempre più contenuti.
In un contesto di questo tipo, l’efficienza non dipende soltanto dalla velocità con cui viene verniciato un pezzo. Conta anche quanto rapidamente l’impianto può essere preparato per il pezzo successivo.
Il cambio colore, la sostituzione delle attrezzature, la programmazione dei movimenti e la messa a punto del ciclo incidono infatti sul tempo complessivo della commessa. Per questo motivo, la flessibilità dell’automazione sta diventando importante quanto la sua produttività.
Quali robot e sistemi automatici si utilizzano nella verniciatura?
Non esiste un’unica tipologia di automazione adatta a tutte le lavorazioni. La scelta dipende dalla geometria dei pezzi, dalle quantità da produrre, dal tipo di vernice e dal risultato richiesto.
Alcune soluzioni sono progettate per ripetere movimenti semplici e costanti, mentre altre permettono di orientare la pistola su più assi e raggiungere superfici complesse.
Reciprocatori e sistemi a movimento lineare
Tra le soluzioni più diffuse troviamo i reciprocatori, dispositivi che muovono una o più pistole secondo percorsi ripetitivi, generalmente verticali o orizzontali.
Possono essere integrati con sistemi di trasporto e attrezzature che fanno avanzare o ruotare i pezzi davanti alle pistole. La combinazione dei movimenti permette di distribuire la vernice sulle superfici da trattare.
Questi sistemi sono particolarmente interessanti quando gli articoli possono essere posizionati in modo regolare e presentano caratteristiche compatibili con un ciclo ripetitivo.
Rispetto a un robot articolato, la libertà di movimento è più limitata. Per alcune produzioni, tuttavia, un impianto di questo tipo può rappresentare una soluzione efficace e adeguata alle esigenze del progetto.
Robot antropomorfi per verniciatura a spruzzo
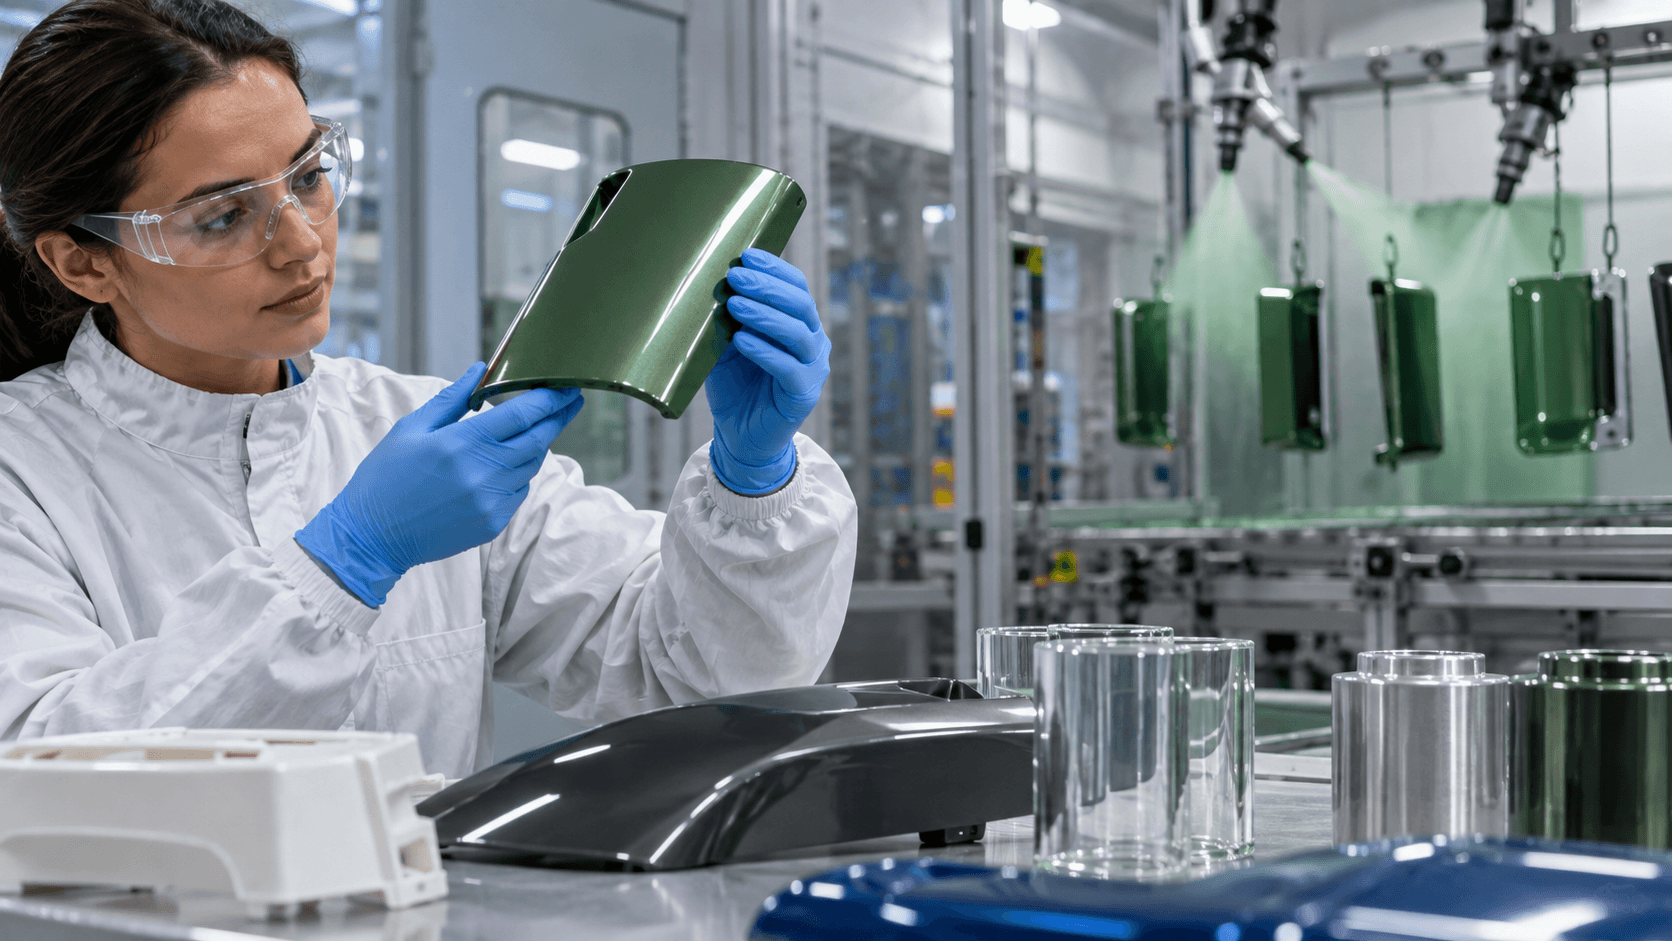
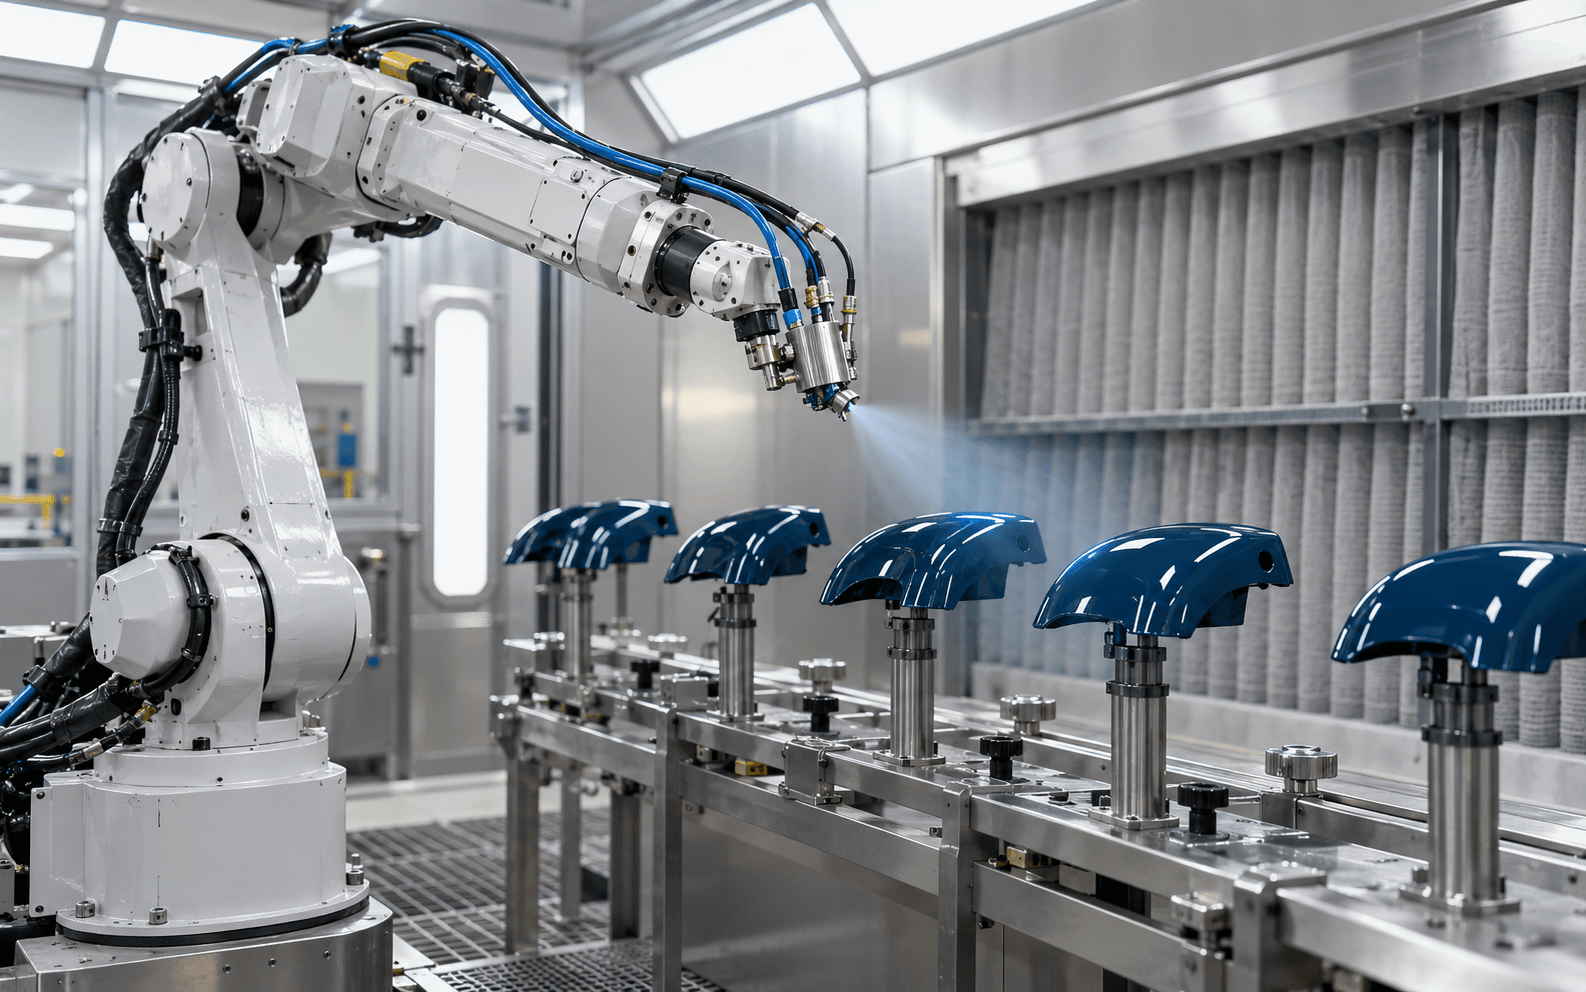
I robot antropomorfi sono bracci articolati, spesso dotati di sei assi, capaci di muovere e orientare la pistola seguendo traiettorie anche complesse.
La possibilità di modificare posizione, distanza e angolo di applicazione li rende adatti a componenti con superfici curve, sporgenze e zone che richiedono passaggi differenziati.
Una volta definito e validato il programma, il robot può ripetere i movimenti previsti con continuità. Questo aiuta a controllare variabili importanti come la velocità di passaggio, la distanza dal pezzo e la sovrapposizione tra le fasce di vernice.
Il risultato dipende comunque dall’intero sistema: posizionamento del componente, attrezzature, pistola, vernice, ambiente di lavoro e corretta messa a punto del ciclo rimangono elementi determinanti.
Robot cartesiani e sistemi multiasse
Un’altra soluzione è rappresentata dai robot cartesiani o da altri sistemi multiasse che muovono l’applicatore lungo percorsi definiti, generalmente attraverso assi lineari.
Possono essere utilizzati, ad esempio, quando le superfici da trattare e la disposizione dei pezzi rendono sufficienti movimenti più semplici rispetto a quelli di un braccio articolato.
La configurazione dell’impianto può essere adattata alla linea e alla tipologia di produzione. Anche in questo caso, però, la convenienza va valutata in relazione alla varietà degli articoli e al tempo necessario per passare da una lavorazione all’altra.
Robot collaborativi e attività di supporto
I robot collaborativi, o cobot, sono progettati per applicazioni nelle quali è prevista una collaborazione con le persone, secondo modalità e condizioni da definire attraverso una specifica valutazione dei rischi.
Nel settore dei trattamenti superficiali possono essere presi in considerazione per attività di supporto, come la movimentazione dei componenti, il caricamento delle attrezzature o alcune operazioni di controllo.
Il fatto che un robot sia definito collaborativo non significa, però, che possa essere utilizzato senza protezioni in qualsiasi situazione. Nella verniciatura a spruzzo devono essere valutati anche la presenza di sostanze chimiche, la ventilazione e l’eventuale rischio di atmosfere esplosive. L’intera applicazione, compresi pistola, attrezzature e ambiente, deve essere progettata in modo appropriato.
In altre parole, la scelta non è semplicemente tra “robot tradizionale” e “cobot”: occorre capire quale operazione automatizzare e in quali condizioni dovrà essere svolta.
Come viene programmato un robot di verniciatura?
Per verniciare correttamente un componente, il robot deve sapere non soltanto dove muoversi, ma anche come coordinare il proprio movimento con l’erogazione della vernice.
Tra gli aspetti da definire rientrano:
- percorso della pistola rispetto alla superficie;
- distanza e angolo di applicazione;
- velocità di movimento;
- inizio e fine dell’erogazione;
- sovrapposizione tra i passaggi;
- posizione e orientamento del componente;
- eventuali zone da non verniciare;
- parametri dell’apparecchiatura di applicazione.
Una modalità tradizionale consiste nell’insegnare al robot i movimenti da eseguire, registrando punti e traiettorie. In alternativa, la programmazione offline permette di preparare e simulare il percorso in un ambiente digitale, utilizzando il modello della cella e, quando disponibile, il disegno tridimensionale del pezzo.
La simulazione può aiutare a individuare problemi di raggiungibilità o possibili collisioni prima della prova sull’impianto. Il programma deve comunque essere verificato e messo a punto sul componente reale: differenze nel posizionamento, nelle attrezzature o nel comportamento della vernice possono influire sul risultato.
La programmazione offline non richiede necessariamente intelligenza artificiale. Esistono già strumenti basati su regole geometriche e parametri definiti dall’operatore; l’AI può aggiungere ulteriori possibilità di analisi e supporto alla generazione dei programmi.
Intelligenza artificiale e robot di verniciatura: cosa possono fare insieme?
Quando si parla di intelligenza artificiale applicata alla verniciatura, è utile distinguere il robot fisico dai sistemi software che possono aiutarlo a operare.
Il robot esegue i movimenti e le operazioni previste. I software, anche attraverso algoritmi di AI, possono invece contribuire a elaborare informazioni sul componente, sul processo e sui risultati ottenuti.
A seconda della tecnologia e dei dati disponibili, le applicazioni possibili comprendono:
- riconoscimento del componente: sistemi di visione possono rilevare forma, posizione o orientamento del pezzo;
- supporto alla programmazione: il software può proporre traiettorie a partire da un modello 3D o da una scansione;
- analisi dei parametri: i dati delle lavorazioni precedenti possono aiutare a individuare condizioni di processo da verificare;
- controllo visivo: sistemi di ispezione possono essere addestrati a riconoscere alcune anomalie superficiali;
- analisi delle fermate: i dati dell’impianto possono contribuire a individuare situazioni ricorrenti e supportare la manutenzione.
Non tutte queste funzioni sono presenti nello stesso sistema e non tutte richiedono necessariamente AI. Inoltre, la loro efficacia dipende dalla qualità dei dati, dalla configurazione dell’impianto e dalla possibilità di verificare i risultati.
Per esempio, un sistema di visione potrebbe aiutare a individuare un difetto estetico visibile, ma non dimostra automaticamente che il rivestimento abbia l’adesione o la resistenza richieste. Per questi aspetti continuano a essere necessari controlli e prove adeguati al progetto.
Ne abbiamo parlato anche nell’approfondimento dedicato a come verificare adesione, resistenza e uniformità dei rivestimenti.
La sfida dei piccoli lotti e delle geometrie complesse
Una linea robotizzata può essere particolarmente efficiente quando ripete molte volte la stessa operazione. La valutazione diventa più complessa quando cambiano frequentemente articolo, forma, colore e quantità.
Immaginiamo, ad esempio, una produzione composta prima da piccoli componenti in plastica, poi da bottiglie in vetro e successivamente da elementi metallici con una finitura differente.
Ogni passaggio può richiedere nuove attrezzature, un diverso posizionamento dei pezzi, la pulizia del circuito, il cambio vernice e la modifica dei movimenti dell’applicatore.
Se la programmazione e la preparazione richiedono più tempo di quello risparmiato durante la produzione, l’automazione potrebbe non essere conveniente per quella specifica commessa.
È proprio su questo limite che stanno lavorando diverse tecnologie: strumenti di scansione, software di simulazione e sistemi capaci di proporre traiettorie a partire dalla geometria del componente possono contribuire a ridurre parte del lavoro di preparazione.
La possibilità di automatizzare anche lotti più piccoli dipende però dal caso concreto. Restano da considerare la disponibilità dei dati 3D, il posizionamento dei pezzi, la complessità della finitura, i tempi di cambio colore, i test e il costo complessivo dell’impianto.
Più che chiedersi se un robot sia veloce, è quindi utile valutare quanto tempo serve per arrivare al primo pezzo conforme e quanto facilmente il processo può essere ripetuto.
Quali dati servono per applicare l’intelligenza artificiale alla verniciatura?
Un sistema di AI può diventare utile quando dispone di informazioni sufficienti, affidabili e collegate tra loro. Nella verniciatura industriale, questo significa trasformare progressivamente i dati delle lavorazioni in una base di conoscenza consultabile.
A seconda del processo e degli obiettivi, le informazioni da raccogliere possono riguardare:
- codice e caratteristiche del componente;
- materiale del substrato e preparazione superficiale;
- tipologia di vernice, fondo e altri prodotti utilizzati;
- eventuale catalisi, diluizione e viscosità;
- attrezzatura e modalità di posizionamento dei pezzi;
- pistola, ugello, pressione e parametri di applicazione;
- numero di passaggi e spessore richiesto;
- temperatura, umidità e condizioni ambientali rilevanti;
- tempi di appassimento, essiccazione o polimerizzazione;
- risultato estetico e controlli effettuati;
- difetti riscontrati, scarti e interventi correttivi.
Queste informazioni non hanno tutte lo stesso valore in ogni lavorazione. La prima attività consiste quindi nell’individuare quali dati sono davvero utili e come registrarli in modo coerente, senza appesantire inutilmente il lavoro quotidiano.
Una volta costruito uno storico attendibile, potrebbe diventare più semplice confrontare commesse simili, recuperare un ciclo già sperimentato o individuare parametri da approfondire quando si presenta un’anomalia.
Un software potrebbe, per esempio, suggerire di verificare alcune condizioni già associate in passato alla comparsa di buccia d’arancia. Sarebbe poi il personale tecnico a valutare se quelle indicazioni siano pertinenti alla vernice, al componente e alle condizioni produttive del caso.
Una relazione individuata nei dati non dimostra necessariamente la causa di un difetto. Per questo le indicazioni generate dal sistema devono essere interpretate e verificate attraverso prove e controlli.
Intelligenza artificiale interna e segreto industriale: perché proteggere il know-how
Le informazioni necessarie per migliorare un processo di verniciatura possono contenere una parte importante del patrimonio aziendale.
Ricette applicative, parametri, disegni dei componenti, finiture sviluppate per un cliente, risultati delle prove e soluzioni adottate per risolvere un difetto costituiscono un insieme di conoscenze costruito nel tempo.
Quando questi dati vengono utilizzati da un sistema digitale o da un servizio di intelligenza artificiale, diventa quindi essenziale capire dove vengono conservati, chi può accedervi e per quali finalità possono essere utilizzati.
Un’azienda può valutare diverse soluzioni: strumenti installati nei propri sistemi, ambienti cloud dedicati o servizi esterni configurati con adeguate condizioni di riservatezza. La scelta dipende dalle risorse disponibili, dalle funzionalità richieste e dalla sensibilità delle informazioni trattate.
Sviluppare un modello di AI interamente da zero non è necessariamente indispensabile per proteggere il segreto industriale. Anche adottando tecnologie esistenti, è possibile valutare soluzioni che consentano all’azienda di mantenere il controllo sui propri dati e sulle modalità con cui vengono elaborati.
Al contrario, installare un sistema all’interno dell’azienda non garantisce da solo la riservatezza: sono necessari anche una corretta gestione degli accessi, aggiornamenti, copie di sicurezza e procedure condivise con il personale e con gli eventuali fornitori.
Prima di introdurre uno strumento di AI è quindi opportuno verificare, tra gli altri aspetti:
- quali dati vengono caricati o condivisi;
- dove vengono elaborati e conservati;
- chi può accedervi e con quali autorizzazioni;
- se e come il fornitore può utilizzarli, anche per addestrare o migliorare i propri sistemi;
- quali condizioni contrattuali regolano riservatezza, conservazione e cancellazione;
- come recuperare i dati se si decide di cambiare piattaforma;
- come vengono gestite le informazioni riservate dei clienti.
La questione, quindi, non è soltanto tecnologica. Proteggere il know-how significa anche stabilire regole chiare su proprietà, accesso e utilizzo delle informazioni, coinvolgendo le funzioni tecniche e i responsabili della sicurezza e degli accordi con i clienti.
Robotica e AI possono compensare la difficoltà di trovare personale?
La difficoltà di reperire personale specializzato è una criticità che interessa molte attività manifatturiere, comprese quelle legate alla verniciatura e ai trattamenti superficiali.
La robotica può contribuire ad affrontare il problema automatizzando alcune operazioni ripetitive o fisicamente impegnative e supportando gli operatori nelle attività di preparazione, applicazione e controllo.
In determinate condizioni, questo può aiutare un’azienda a utilizzare meglio le competenze disponibili e a rendere più agevole il trasferimento delle conoscenze tra persone con esperienza diversa.
Non significa, però, che un impianto robotizzato possa funzionare senza personale qualificato. Anche un sistema avanzato deve essere preparato, alimentato, controllato e mantenuto. Occorrono inoltre persone capaci di:
- interpretare le richieste del cliente;
- preparare e posizionare correttamente i componenti;
- selezionare e gestire i prodotti vernicianti;
- verificare i programmi e i parametri;
- riconoscere anomalie e intervenire sulle cause;
- valutare la qualità della finitura;
- eseguire o coordinare la manutenzione.
La tecnologia può quindi compensare parte della carenza di risorse disponibili, ma richiede a sua volta nuove competenze, formazione e un’organizzazione adeguata.
Il beneficio non è automatico: va valutato sulla base delle attività realmente automatizzabili, dei tempi di preparazione, dei volumi e della capacità dell’azienda di gestire il nuovo sistema.
Come cambierà il ruolo degli operatori nella verniciatura industriale?
In un reparto sempre più digitalizzato, l’esperienza pratica dell’operatore continuerà a essere fondamentale. Cambierà però il modo in cui questa esperienza viene utilizzata e condivisa.
Chi conosce il comportamento di una vernice, sa riconoscere un difetto e comprende le differenze tra i substrati potrà contribuire non soltanto all’applicazione, ma anche alla definizione e al miglioramento del processo.
Tra le competenze che potrebbero assumere maggiore importanza troviamo:
- programmazione e regolazione degli impianti: impostare programmi, richiamare cicli e verificare i movimenti;
- conoscenza dei materiali: valutare l’interazione tra substrato, pretrattamento e prodotti vernicianti;
- controllo qualità: riconoscere le anomalie e interpretare i risultati delle prove;
- gestione dei dati di produzione: registrare parametri, risultati e modifiche significative;
- diagnostica di primo livello: individuare anomalie ricorrenti e segnalare le necessità di manutenzione;
- collaborazione con tecnici e fornitori: contribuire alla messa a punto di attrezzature, software e cicli applicativi.
Non tutte queste attività devono necessariamente essere svolte dalla stessa persona. In base alla dimensione e all’organizzazione dell’azienda, possono essere distribuite tra operatori di produzione, responsabili di reparto, tecnici di processo e figure dedicate alla qualità o alla manutenzione.
La formazione diventa quindi un investimento importante: affiancare competenze digitali alla conoscenza della verniciatura permette di utilizzare meglio la tecnologia e di conservare il valore dell’esperienza maturata in reparto.
Robotica e metallizzazione in alto vuoto: quali possibili collegamenti?
Robotica e automazione possono interessare anche alcune fasi di un ciclo che comprende la metallizzazione. È però importante distinguere le diverse lavorazioni.
Nella metallizzazione industriale in alto vuoto, il rivestimento metallico viene depositato all’interno di una camera a vuoto: non si tratta quindi dello stesso processo di una verniciatura a spruzzo eseguita da un robot.
Il ciclo può comprendere, prima e dopo la deposizione, altre operazioni come il posizionamento dei pezzi sulle attrezzature, la verniciatura di base, l’asciugatura, l’eventuale finitura protettiva, il controllo e il confezionamento.
È soprattutto in queste fasi e nella gestione complessiva della produzione che possono essere valutati strumenti di automazione, movimentazione, monitoraggio o supporto al controllo qualità.
Per esempio, una maggiore attenzione al posizionamento dei componenti e alla ripetibilità delle fasi di verniciatura può contribuire alla stabilità del ciclo. La soluzione più adatta dipende comunque dall’articolo, dalla finitura e dalle attrezzature utilizzate.
Per approfondire le fasi del trattamento, abbiamo dedicato una guida a come funziona la metallizzazione in alto vuoto.
Come valutare un progetto di automazione nella verniciatura
Introdurre un robot o uno strumento di intelligenza artificiale richiede una valutazione che vada oltre le prestazioni dichiarate della singola macchina.
Il punto di partenza è individuare un’esigenza concreta: ridurre un tempo di preparazione, migliorare la ripetibilità di una lavorazione, supportare il controllo qualità oppure rendere più gestibile un’attività ripetitiva.
Un percorso può comprendere alcune fasi:
- Analizzare le produzioni: individuare famiglie di componenti, volumi, varietà e frequenza dei cambi.
- Misurare il processo attuale: rilevare tempi di attrezzaggio, programmazione, cambio colore e avvio della produzione.
- Definire il risultato atteso: stabilire quali miglioramenti si vogliono ottenere e come verificarli.
- Valutare impianto e sicurezza: considerare applicatore, ambiente di lavoro, prodotti utilizzati, protezioni e integrazione con la linea.
- Verificare la gestione dei dati: definire quali informazioni raccogliere e come tutelare quelle riservate.
- Realizzare prove su componenti rappresentativi: confrontare tempi e qualità con il processo esistente.
- Formare il personale: coinvolgere gli operatori nella messa a punto e nella gestione del sistema.
- Valutare i risultati complessivi: includere investimento, manutenzione, formazione, tempi di cambio e qualità ottenuta.
Tra gli indicatori utili non ci sono soltanto i pezzi prodotti in un’ora. Possono essere altrettanto significativi il tempo necessario per preparare un nuovo articolo, il numero di prove richieste per ottenere il risultato desiderato, gli scarti e la capacità di riprendere una lavorazione già eseguita in passato.
Solo osservando l’intero ciclo è possibile capire se una soluzione automatizzata apporta un vantaggio concreto alla produzione.
Il futuro della verniciatura industriale passa dall’integrazione delle competenze
Robotica e intelligenza artificiale stanno aprendo nuove possibilità per la verniciatura industriale, soprattutto nella gestione dei dati, nella programmazione delle lavorazioni e nel controllo dei processi.
Le prospettive sono interessanti anche per le aziende che lavorano componenti diversi e realizzano finiture personalizzate. Per trasformarle in risultati concreti, però, occorre partire dalle caratteristiche reali della produzione e valutare ogni tecnologia in rapporto ai pezzi, ai volumi e agli obiettivi da raggiungere.
In questo percorso, l’esperienza delle persone rimane centrale: sono gli operatori e i tecnici a conoscere i materiali, interpretare i risultati e contribuire alla definizione di cicli affidabili.
La vera opportunità consiste nel far dialogare competenze di verniciatura, dati di processo e strumenti digitali, costruendo nel tempo una conoscenza aziendale più accessibile, protetta e utile alla produzione.
Nordest LINE mette a disposizione la propria esperienza nella verniciatura a liquido e nella metallizzazione in alto vuoto di componenti in plastica, vetro e piccoli elementi metallici, valutando materiali, finiture e cicli applicativi in funzione delle esigenze del progetto.